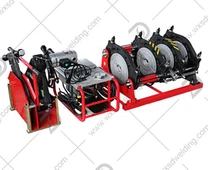
1. Förberedelse för svetsning
Svetsförberedelser är främst att kontrollera om svetsmaskinens skick uppfyller arbetskraven. Kontrollera till exempel om fästelementen på olika delar av maskinen är lösa eller lösa; kontrollera om den elektriska kretsanslutningen för hela maskinen är korrekt och tillförlitlig; kontrollera om hydrauloljan i hydraultanken är tillräcklig; bekräfta att strömförsörjningen matchar maskinens ingångskrav; om värmeplattan uppfyller kraven (om beläggningen är skadad); Provdrift av fräsar och oljepumpsbrytare m.m.
Sätt sedan släporna av samma rörspecifikationer i racket; ställ in värmeplattans temperatur till svetstemperaturen (svetstemperaturen för polyetenrörets maskinbana är 200~230 ℃), använd mjukt papper eller en trasa doppad i alkohol för att torka av värmeplattans yta innan uppvärmning, men var försiktig så att du inte repa PTFE-anti-vidhäftningsskiktet.
2. Svetsning
Svetsning ska utföras i enlighet med svetsprocesskortets parametrar. Vid behov bör den justeras på lämpligt sätt efter förändringar i väder och omgivningstemperatur. Huvudstegen är följande.
(1) Använd en ren trasa för att ta bort smutsen på ändarna av de två rören. Placera röret i ramsliden så att förlängningslängden på de två ändarna är lika (det bör vara så kort som möjligt under förutsättning att de uppfyller kraven för fräsning och uppvärmning, vanligtvis 25~30 mm). Vid behov bör de andra delarna än rörstället hållas uppe med ett stöd så att rörets axel är i samma höjd som ställningens mittlinje och sedan fästas med glider.
(2) Sätt i fräsen, slå först på strömbrytaren på fräsen, stäng sedan långsamt svetsändarna på de två rören och applicera lämpligt tryck tills kontinuerliga spån visas i båda ändarna. Ta bort trycket, vänta ett ögonblick och lämna sedan aktivitetsstället, stäng av strömmen till fräsen. Spåntjockleken ska vara 0,5 ~ 1,0 mm, och spåntjockleken kan justeras genom att justera höjden på fräsbladet.
(3) Ta ut fräsen, stäng de två rörändarna och kontrollera inriktningen av de två ändarna. Mängden snedställning i båda ändar av röret bör inte överstiga 10 % av rörets väggtjocklek eller 1 mm, beroende på vilket som är störst. Det kan korrigeras till viss del genom att justera rörets rakhet och den elastiska glidningen; det finns inget tydligt mellanrum mellan de två ändarna av röret vid stängning. Den maximala bredden får inte överstiga: 0,3 mm (DN< 225="" mm),="" 0,5="" mm="" (225=""><>< 400="" mm)="" eller="" 1,0="" mm="" (dn=""> 400 mm). Om ovanstående krav inte uppfylls bör fräsning utföras igen tills ovanstående krav är uppfyllda.
(4) Mät dragkraften (friktionsmotståndet hos den rörliga fixturen). Detta tryck bör överlagras på processparametertrycket för att erhålla det faktiska trycket. Och kontrollera om temperaturen på värmeplattan når det inställda värdet.
(5) Efter att värmeplattans temperatur når det inställda värdet, sätt in den i stället och applicera det specificerade trycket tills den minsta krullningskanten på båda sidor når den specificerade bredden och trycket reduceras till det specificerade värdet (så att änden av röret och värmeplattan håller bara kontakt) , Endotermisk.
(6) När tiden är ute, dra tillbaka det flyttbara stället, ta snabbt ut värmeplattan och stäng sedan de två rörändarna. Omkopplingstiden bör vara så kort som möjligt och inte överstiga det angivna värdet. Efter avkylning till angiven tid, släpp trycket, lossa glidarna och ta ut det anslutna röret.