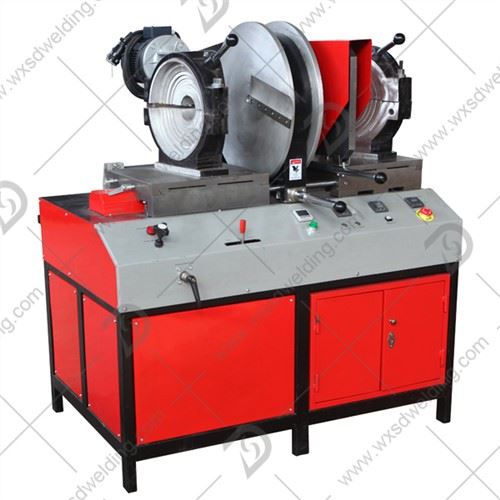
Anslut ledningarna enligt driftskraven för den elektriska fusionssvetsmaskinen och ställ in rätt svetsparametrar för den elektriska fusionssvetsmaskinen, som kan matas in manuellt eller aktivt.
Efter kontroll, starta den elektriska smältsvetsmaskinen för att gå in i svetsprocessen. När svetstiden uppnåtts kommer maskinen aktivt att gå in i kyltillståndet.
När rörkopplingarna är helt kylda, ta bort den elektriska smältsvetsmaskinen.
Kapa röret med en rörskärare av plast eller en finkuggsåg med en skärstyranordning och gör dess ändyta vinkelrät mot röraxeln. Använd en kniv för att skära av graderna vid den inre kanten, skrapa svetsområdet vid rörets eller muffens ände och städa upp svetsområdet.
Särskilda klämmor ska användas så långt det är möjligt för att fixera de komponenter som ska anslutas. Rörets rundhet får inte överstiga 1,5 procent av rörets ytterdiameter, eller så ska det kalibreras på motsvarande klämmor.
Rören och rördelar ska ha lämpliga springor, som i allmänhet är lämpliga för penetration med lätt kraft. För stora eller för små luckor kommer att påverka kvaliteten på gränssnittet.
Kontrollera inträngningsdjupet, skjut in klockkopplingen i C]-änden av tappen och placera den korrekt.
Wuxi Shunda Plast Rör Svetsning Maskin Co., Ltd
+86-510-83292458
 Språk
- Svenska
- عربي
- hrvatski
- עברית
- Italiano
- Indonesia
- slovenščina
- українська
- Norsk
- русский
- Malti
- Čeština
- Eesti
- Español
- Bai Miaowen
- हिंदी
- íslenska
- ไทย
- Melayu
- bosanski
- Cymraeg
- Srbija jezik (latinica)
- Türkçe
- magyar
- Lietuvių
- 日本語
- O'zbek
- Português
- România limbi
- suomi
- Български
- Latviešu
- Deutsch
- English
- Việt Nam
- Kreyòl Ayisyen
- slovenčina
- 한국어
- Català
- Ελληνικά
- Gaeilgenah Éireann
- বাংলা
- اردو
- فارسی
- dansk
- Nederlands
- Français
- Polski