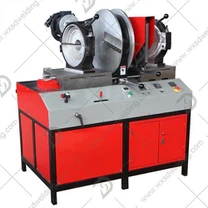
I. Förbättra strukturell hållbarhet: Minska metallutmattning och säkerställa styvhet och stabilitet. Maskinramen och styrskenorna utsätts för höga-smidningskrafter under långa perioder, vilket gör dem utsatta för utmattningsskador. Detta kräver uppmärksamhet på både användning och övervakning:
Undvik överbelastning: Svetsning av arbetsstycken som överskrider utrustningsspecifikationerna är strängt förbjudet för att förhindra plastisk deformation av ramen.
Inspektera regelbundet svetsar och anslutningar: Utför visuella eller icke{0}}förstörande tester (som magnetiska partikeltestning) varje kvartal, med fokus på områden med spänningskoncentration.
Håll styrskenorna smorda och rena: Använd specialfett för styrskenorna för att förhindra att damm och metallspån repar glidytorna och säkerställer smidig rörelse.
✅ Rekommendation: I scenarier för hög-drift ska du utföra ett statiskt styvhetstest var sjätte månad och jämföra de initiala avböjningsdata för att snabbt identifiera potentiell deformation.
II. Säkerställa stabilitet i hydraulsystemet: bibehålla en trippelbalans av renhet, tryck och temperatur
Hydraulsystemet är ett-högriskområde för fel, och dess livslängd avgör direkt tillförlitligheten för hela maskinen.
Regelbundna byten av hydraulolja:
Cykel: Var 1000–1500:e timme eller årligen (beroende på vilket som kommer först)
Krav: Använd den olja som rekommenderas i utrustningens manual; undvik att blanda olika märken.
Rengöring eller byte av filter: Inspektera kvartalsvis; byt ut filtren omedelbart om de är kraftigt förorenade för att förhindra att föroreningar kommer in i ventilhuset.
Förhindra luft från att komma in i systemet: Undvik stänk under tankning; se till att oljetanken är väl-försluten för att förhindra kavitationsskador på komponenter.
Övervakning av oljetemperatur och tryck: Normal driftoljetemperatur bör kontrolleras mellan 30–60 grader. Om den överstiger 65 grader, stäng av maskinen och kontrollera kylsystemet.
✅ Rekommendation: Installera en onlinetryckövervakningsmodul för att registrera systemtrycksfluktuationer i realtid och ge tidiga varningar om läckor eller blockeringar.
III. Upprätthålla noggrannheten hos svetsställdonet: Säkerställ konsistens vid fastspänning och inriktning
Svetskvaliteten beror på elektroduppriktningsnoggrannheten och spännkraftens stabilitet, vilket kräver regelbunden kalibrering:
Kontrollera elektrodslitage och deformation: Kontrollera elektrodhuvudets planhet efter var 500–1000:e svetsning. Om slitaget överstiger 1 mm bör det repareras eller bytas ut omgående.
Kalibrera fixturens inriktningsnoggrannhet: Använd en mätklocka för att mäta stängningsavvikelsen för vänster och höger klämmor. Upprepad positioneringsnoggrannhet bör vara mindre än eller lika med ±0,2 mm.
Rengör arbetsstyckets kontaktytor: Ta bort oxidskal, olja och andra föroreningar före svetsning för att förhindra ökat kontaktmotstånd och lokal överhettning.
✅ Rekommendation: Upprätta en elektrodunderhållslogg som registrerar tid och antal användningar för varje reparations-/om-omslipningssteg för att säkerställa spårbarheten av elektrodens livslängd.
IV. Optimera drift- och underhållskostnadshantering: Förebyggande Först, Minska Långsiktiga-kostnader
Genom förfinad hantering kan utrustningens ekonomiska livslängd förlängas avsevärt:
Utveckla förebyggande underhållsplaner: Utveckla månatliga, kvartalsvisa och årliga underhållslistor enligt utrustningsmanualen för att undvika plötsliga fel.
Använd original eller likvärdiga slitdelar: Det rekommenderas att använda original eller certifierade reservdelar för komponenter som elektroder, tätningsringar och filterelement för att förhindra skador på kedjan orsakade av sämre delar.
Tågoperatörer: Standardisera start-och avstängningsprocedurer och eliminera grov hantering (som tvångsdemontering eller start under belastning).
Upprätta hälsojournaler för utrustning: Registrera data från varje reparation, utbyte och prestandatest för att ge en grund för livslängdsförutsägelse och ersättningsbeslut.